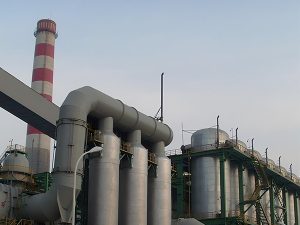

Очистка дымовых газов котелен: современные методы, оборудование и нормативы ПДВ
2026-01-20
Эффективная очистка дымовых газов котелен— это не просто соблюдение закона, а инвестиция в надежность оборудования и экологию. В статье разберем актуальные технологии, ключевое оборудование и тонкости соблюдения нормативов ПДВ на основе практического опыта.
Зачем это нужно? Состав загрязнений и ужесточение экологических норм
Дымовые газы, даже от, казалось бы, «чистого» природного газа, — это сложная смесь. Помимо безобидного азота и углекислого газа, в ней присутствуют твердые частицы (зола, сажа), оксиды серы (SOx), оксиды азота (NOx), а при сжигании угля или мазута — еще и тяжелые металлы. Игнорирование необходимости очистки ведет к трем основным проблемам: стремительному износу самого котла и дымоходов из-за серно-кислотной коррозии, выбросам, вредящим здоровью и экосистемам, и, как следствие, к огромным штрафам за превышение предельно допустимых выбросов (ПДВ).
Нормативная база в России и странах ЕАЭС постоянно ужесточается. Если раньше контроль часто был формальным, то сейчас, с внедрением автоматических средств измерения выбросов (АСМВ) и ужесточением требований, как, например, в Постановлении Правительства РФ № 2050, «списать» проблемы на изношенность оборудования становится невозможно. Плата за негативное воздействие на окружающую среду (НВОС) растет, а риски приостановки деятельности предприятия из-за нарушений — вполне реальны.
По моим наблюдениям, многие руководители мелких и средних котельных до сих пор считают системы газоочистки излишней статьей расходов. Это глубокое заблуждение. Правильно подобранная и смонтированная система окупается не только за счет избежания штрафов, но и за счет увеличения межремонтного периода котла и экономии топлива за счет более полного сгорания при оптимизированном процессе.
Основные методы очистки: от механических до высокоэффективных химических
Выбор метода очистка дымовых газов котелен напрямую зависит от типа топлива, мощности котельной и требований к степени очистки. Условно все технологии можно разделить на несколько групп. Самые простые — механические (сухие) методы, такие как циклонные пылеуловители и рукавные фильтры. Они эффективно задерживают золу и сажу (до 99.9%), но бессильны против газообразных загрязнителей вроде SO2. Это хорошее решение первой ступени, особенно для угольных котельных.
Для удаления диоксида серы (SO2) применяются мокрые скрубберы. Принцип их работы основан на абсорбции газа щелочным раствором (чаще всего известковым молоком или каустической содой). Газы промываются в противотоке с жидкостью, образуя шлам — сульфит или сульфат кальция. Эффективность по сере может достигать 95-98%. Однако у этого метода есть минусы: образование жидких отходов, коррозионная активность среды и необходимость подогрева очищенных газов для предотвращения конденсации и «дымления» трубы.
Более современный и компактный подход — сухая сорбционная очистка. В поток газов впрыскивается мелкодисперсный сорбент, например, гидратированная известь или бикарбонат натрия, который химически связывает SO2 и SO3. Реакция происходит прямо в газоходе, а продукты улавливаются тем же рукавным фильтром. Этот метод не дает жидких стоков, но требует точной дозировки и высококачественного сорбента. Для специфичных задач, например, очистки от сероводорода в газовых линиях, используются специальные твердые сорбенты на основе оксида цинка или железа, наподобие тех, что предлагает ООО Миншо Группа Экологических Технологий.
Оборудование для комплексной очистки: типовые схемы для разных мощностей
Для небольшой промышленной или коммунальной котельной (до 10 МВт), работающей на газе, минимально необходимый набор — это, как правило, система подавления оксидов азота (если требуется) и, возможно, дозирование сорбента для серы, если ее содержание в топливе повышено. Часто ограничиваются установкой горелок с низким образованием NOx и периодической проверкой состава газов.
Для угольных котельных средней мощности (10-50 МВт) схема становится сложнее. Стандартная цепочка выглядит так: котел → циклон или мультициклон (грубая очистка от золы) → рукавный фильтр или электрофильтр (тонкая очистка от пыли) → мокрый скруббер или установка сухой сорбционной очистки (удаление SOx) → дымосос → дымовая труба. Ключевой момент здесь — правильный расчет и согласование работы всех узлов, чтобы сопротивление газового тракта не превысило возможности дымососа.
На крупных ТЭЦ (свыше 100 МВт) применяются наиболее совершенные и дорогостоящие технологии, такие как каталитическое (SCR) или некаталитическое (SNCR) восстановление NOx аммиаком, а также полномасштабные установки мокрой известковой десульфуризации с гипсовым продуктом. Выбор здесь — это всегда результат детального технико-экономического расчета, где учитывается не только стоимость оборудования, но и расходы на реагенты, утилизацию отходов и энергопотребление.
Нормативы ПДВ и документооборот: как не запутаться в требованиях
Основополагающий документ для любой котельной в России — это проект нормативов предельно допустимых выбросов (ПДВ). Он разрабатывается на основе СанПиН, ГОСТов и методических указаний, учитывает фоновое загрязнение и рассеивание. В нем четко прописаны разрешенные массы выбросов по каждому загрязняющему веществу для вашего конкретного источника. Именно с этими цифрами вы должны сверяться.
Частая ошибка предприятий — формальный подход к инвентаризации источников выбросов. В проекте ПДВ должны быть учтены не только основные дымовые трубы, но и все технологические «мелочи»: продувочные свечи, системы вентиляции склада топлива, участки перегрузки угля. Их вклад в общую картину может оказаться значительным. После получения разрешения на выбросы начинается этап регулярного контроля. Он может быть инструментальным (с привлечением аккредитованной лаборатории) и расчетным (на основе данных о расходе топлива и его характеристиках).
С 2021 года для объектов I категории (крупные ТЭЦ) вступили в силу требования о внедрении автоматических систем мониторинга выбросов (АСМВ). Данные с них в онлайн-режиме передаются в Росприроднадзор. Это радикально меняет правила игры, делая любые отклонения мгновенно видимыми для надзорного органа. Тренд на цифровизацию и прозрачность экологического контроля только усиливается, и к этому нужно быть готовым.
Экономический аспект: стоимость владения и расчет окупаемости
При обсуждении очистки дымовых газов нельзя смотреть только на ценник оборудования. Гораздо важнее понятие «стоимости владения» за жизненный цикл. Она включает в себя капитальные затраты (само оборудование и монтаж), операционные расходы (электроэнергия на дымососы и насосы, покупка реагентов — извести, соды, аммиака) и затраты на утилизацию или переработку образующихся отходов (шламов, гипса, отработанного сорбента).
Иногда более дорогое на старте решение оказывается выгоднее в долгосрочной перспективе. Например, установка сухой сорбционной очистки может быть дороже мокрого скруббера, но она полностью исключает затраты на очистку и нейтрализацию жидких стоков, а также на подогрев газов. Или использование высокоэффективного и регенерируемого сорбента для сероводорода, хоть и требует первоначальных вложений, но снижает постоянные расходы на реагенты.
Окупаемость инвестиций в газоочистку часто складывается из нескольких статей: прямая экономия на избежании платы за сверхлимитные выбросы и штрафов, косвенная экономия за счет снижения коррозии и увеличения КПД котла, а также улучшение имиджа компании и снижение рисков конфликтов с местными жителями и надзорными органами. Последнее, хоть и сложно оценить в рублях, в современных реалиях имеет огромное значение.
Заключение: комплексный подход как залог успеха
Таким образом, задача очистка дымовых газов котелен — это не просто покупка «какого-нибудь фильтра». Это комплексный инженерный проект, требующий анализа топлива, точного расчета выбросов, выбора оптимальной технологии с учетом всех экономических факторов и грамотного сопровождения для соответствия постоянно меняющимся нормативам.
Теперь, зная основные методы, оборудование и подводные камни нормативного регулирования, вы можете более предметно вести диалог с проектными организациями и поставщиками, требуя от них не просто коммерческое предложение, а технико-экономическое обоснование предлагаемых решений.
Если у вас есть вопросы по конкретному случаю на вашем объекте или нужен совет по интерпретации нормативов — опишите ситуацию в комментариях, постараемся разобраться. С примерами технологических решений и сорбентов для различных задач газоочистки можно ознакомиться на сайте ООО Миншо Группа Экологических Технологий.