
Аппараты сухой очистки газов: принцип работы, типы и области применения
2025-12-16
При выборе системы газоочистки понимание работы аппараты сухой очистки газов становится критическим. Эта статья объяснит их устройство, поможет сравнить основные типы и избежать типичных ошибок при проектировании, основываясь на практическом опыте в области десульфурации.
Суть метода: почему «сухой» и в чем его отличие от «мокрого»
Когда мы говорим об аппаратах сухой очистки газов, ключевое отличие от скрубберов и абсорберов — отсутствие жидкой фазы (воды или щелочного раствора) как основного улавливающего агента. Вместо этого здесь используются твердые сорбенты или катализаторы, которые химически или физически связывают примеси из газового потока. Это кардинально меняет как конструкцию аппарата, так и эксплуатационную логистику.
Основное преимущество «сухого» метода — отсутствие жидких стоков, которые сами по себе являются серьезной экологической проблемой и требуют дорогостоящей утилизации. Нет коррозии от агрессивных растворов, ниже энергозатраты на перекачку жидкости. Однако, как и у любого метода, есть оборотная сторона: обычно меньшая единичная производительность по объему обрабатываемого газа и, как правило, более высокая стоимость реагента-сорбента. Но в определенных условиях, особенно при очистке от следовых количеств примесей (например, сероводорода до уровня 1-2 ppm) или в условиях дефицита воды, сухие методы оказываются безальтернативными.
Из личного наблюдения: часто возникает путаница между «сухой» очисткой и «полусухой», где используется распыленная суспензия. В последнем случае влага все же присутствует и испаряется в потоке газа, оставляя сухой продукт. Это гибридный метод, а классические аппараты сухой очистки работают с полностью сухим контактом «газ-твердое тело».
Основные типы аппаратов: от адсорберов до каталитических реакторов
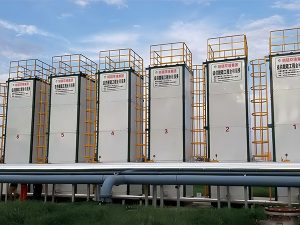
Практически все промышленные аппараты сухой очистки газов можно разделить на несколько конструктивных типов, выбор между которыми определяется процессом. Самый распространенный — это адсорберы (абсорберы) периодического действия с неподвижным слоем сорбента. Газ проходит через вертикальную колонну, заполненную, например, гранулированным оксидом цинка или активированным углем. Конструкция проста, но требует циклической остановки для замены или регенерации насыщенного слоя.
Более сложные, но и более эффективные для непрерывных процессов — аппараты с движущимся или псевдоожиженным (кипящим) слоем сорбента. Здесь твердые частицы постоянно циркулируют между зоной сорбции и зоной регенерации. Такие системы позволяют обрабатывать огромные объемы газа с высоким содержанием пыли или сернистых соединений, но они значительно дороже и требуют точного контроля гидродинамики.
Отдельный класс — каталитические реакторы, которые, строго говоря, не улавливают примесь, а преобразуют ее в безвредное или легко удаляемое вещество. Типичный пример — каталитическое окисление H2S до элементарной серы на специальных катализаторах. Такие аппараты часто работают в паре с адсорберами тонкой очистки, создавая каскадную систему. Важно понимать, что выбор типа аппарата неразрывно связан с выбором сорбента или катализатора — они проектируются как единая система.
Сердце системы: сорбенты и катализаторы, их выбор и режимы работы
Эффективность любого аппарата сухой очистки на 80% определяется свойствами засыпки. Для удаления сероводорода (H2S) наиболее распространены три семейства:
- Оксид железа (Fe2O3): Классический, относительно недорогой сорбент для очистки, например, биогаза или попутного нефтяного газа. Работает по принципу химической реакции с образованием сульфида железа. Его главный недостаток — ограниченная возможность регенерации и утилизация отработанной массы.
- Оксид цинка (ZnO): Обеспечивает более глубокую очистку (до следовых количеств) и часто используется на финишной стадии после железооксидных скрубберов или в процессах, где сера является ядом для нижестоящих катализаторов (как в синтезе метанола). Высокая стоимость, но и высокая сероемкость.
- Цеолиты и активированные угли: Работают в основном за счет физической адсорбции, хорошо справляются с широким спектром органических соединений и влаги. Часто требуют термической или вакуумной регенерации.
Современные комплексные сорбенты, вроде предлагаемых ООО Миншо Группа Экологических Технологий, могут комбинировать преимущества нескольких компонентов, например, обладать высокой механической прочностью и устойчивостью к присутствию влаги в газе, что критически важно для нестабильного сырья вроде свалочного газа.
Ключевые параметры при выборе сорбента, помимо цены за тонну, — это статическая и динамическая сероемкость (сколько серы он может связать в идеальных условиях и в реальном аппарате), скорость проскока, гранулометрический состав и прочность на истирание. Последнее особенно важно для аппаратов с движущимся слоем — мелкая пыль от разрушенных гранул уносится потоком газа и создает проблемы на следующей ступени.
Проектные и эксплуатационные подводные камни
Одна из самых частых ошибок при внедрении аппаратов сухой очистки газов — недооценка необходимости предварительной подготовки газа. Практически все сорбенты и катализаторы критичны к наличию капельной влаги, тяжелых углеводородов (смол) или механической пыли. Попадание масла из компрессора на слой оксида цинка может намертво закоксовать его поверхность, резко снизив эффективность. Поэтому перед адсорбером почти всегда ставят коалесцентные фильтры, циклоны или охладители с сепараторами.
Второй нюанс — тепловыделение. Многие реакции сорбции (особенно окисления H2S) являются экзотермичными. Если не рассчитать теплосъем и не обеспечить равномерное распределение газа по сечению аппарата, возможен локальный перегрев слоя сорбента. Это приводит к его дезактивации, спеканию и, в худшем случае, к образованию «горячих точек» с риском повреждения аппарата. Поэтому в конструкции предусматривают внутренние теплообменники или специальные системы распределения потока.
Наконец, ошибка в расчете времени контакта. Слишком высокая линейная скорость газа приводит к недостаточному времени контакта с сорбентом и раннему «проскоку» примеси. Слишком низкая — к увеличению габаритов и стоимости аппарата. Расчет обычно ведут по динамической сероемкости сорбента, предоставленной производителем, но я всегда рекомендую закладывать эксплуатационный коэффициент 0.7-0.8 от паспортных данных, чтобы иметь запас на неидеальные условия.
Области применения: от нефтегаза до ВИЭ
Сфера применения аппаратов сухой очистки газов сегодня гораздо шире, чем классическая очистка природного газа. Конечно, нефтегазовый сектор остается ключевым: подготовка топливного газа для ГТУ, очистка попутного нефтяного газа перед подачей в магистраль или на ГПЗ, защита катализаторов на НПЗ. Здесь требования по остаточной концентрации серы самые жесткие, часто вплоть до долей ppm.
Однако один из самых быстрорастущих сегментов — это возобновляемая энергетика, в частности, очистка биогаза от полигонов ТКО, сельскохозяйственных отходов и сточных вод. Состав такого газа нестабилен, в нем много CO2, влаги и возможны силоксаны. Современные сорбенты, устойчивые к таким условиям, позволяют эффективно доводить биометан до качества, пригодного для закачки в сеть или использования в качестве моторного топлива. Это направление активно поддерживается и регуляторами, например, постановлениями Минэнерго РФ о стимулировании использования ВИЭ.
Еще одна важная область — металлургия и производство химических продуктов. Очистка коксового газа, конвертерных газов, технологических потоков в производстве аммиака или полимеров. В каждом случае подбирается специфический сорбент и конструкция аппарата, часто в рамках комплексного проекта «под ключ». Универсальных решений здесь нет, что и определяет ценность глубокого технического аудита перед началом проектирования.
Заключение: комплексный подход к выбору технологии
Таким образом, выбор и эксплуатация аппаратов сухой очистки газов — это всегда инженерный компромисс между эффективностью удаления целевой примеси, капитальными и операционными затратами, а также сложностью эксплуатации. Упрощенно гнаться за самой низкой ценой аппарата или самого сорбента — верный путь к дополнительным расходам в будущем.
Грамотный подход начинается с полного анализа состава газа, постановки четких целевых показателей по очистке и оценки полного жизненного цикла установки. Если у вас есть опыт работы с конкретными типами сорбентов в сложных условиях или вопросы по проектированию — делитесь в комментариях. Для подбора оптимального решения под ваши исходные данные целесообразно обращаться к специалистам компаний-производителей, которые могут провести пилотные испытания.